
合金钢精密铸造与锻造件怎么选?
选铸造还是锻造,先看零件本身要什么。两种工艺对材料的组织与成形方式不同,落到零件上,表现出的长处与限制也不一样。判断的落点不在工艺高低,而在零件形状、受力状态、批量与后续加工能不能对上。
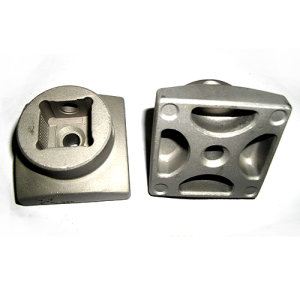
精密铸造的长处是形状适应面宽。复杂内腔、薄壁、异形曲面、多件合并的零件,铸造能一次成形,减少分件与焊接。合金钢在熔炼后浇入模壳,凝固成近终形,后续切削量相对少。但铸造组织存在晶粒粗大与缩松的可能,厚大断面与热节部位需要补缩与工艺控制,气孔、夹渣、裂纹的风险要靠模壳、浇注与热处理配合管住。适合形状复杂、批量中等、对整体流线要求不高的零件。
锻造的长处是组织致密、流线连续。坯料经反复锻打,晶粒细化,纤维流线沿零件轮廓分布,抗疲劳与抗冲击表现通常比铸造件从容。但锻造对形状的适应有限,复杂内腔、薄壁与异形曲面需要分件锻打再加工或连接,材料利用率与工序跟着变化。模具费用与设备投入在批量偏小时分摊困难,适合形状相对简单、受力关键、批量较大的零件。
选型时先看受力状态。承受交变载荷、冲击或关键承力部位,锻造的组织连续性更有优势;以静载为主、形状复杂且受力分散的零件,铸造的成形长处更贴手。再看形状复杂度:内腔多、壁厚变化大、曲面多,铸造省去分件与连接;形状规整、以回转体或厚实断面为主,锻造更顺手。批量与成本也要算:铸造模具相对简单,小批量与中等批量分摊压力小;锻造模具与设备投入偏大,批量不足时单件成本上升。后续加工与检测同样参与判断:铸造件可能需要更多探伤与补焊控制,锻造件可能需要更多切削与热处理配合。
有些零件可以两种工艺结合:关键受力部位用锻件,复杂形状部分用铸件,通过焊接或连接组合。也有零件从铸造改为锻造,或从锻造改为铸造,落点都在受力与形状的重新权衡上。
选铸造还是锻造,不是工艺之间的优劣比较,而是零件需求与工艺长处的对应。把受力、形状、批量与后续加工放在同条线上看,选择就有依据。
上一条: 无