合金钢精密铸件出现缩孔与缩松,问题往往出在这些环节
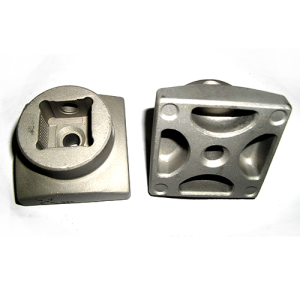
在熔模铸造车间,合金钢精密铸件出现缩孔与缩松是碰得到的情形。缩孔常见于浇冒口附近与热节处,孔洞偏大且集中;缩松则分散在件体内部,往往要经探伤或机加工才露出来。成因多与钢液凝固时的补缩有关,要从浇注、浇冒口、材质与壳型往回查。
浇注温度与速度。 温度偏高,钢液在型腔里的存留量增加,凝固时收缩的总量也大,补缩跟不上就留下孔洞;温度偏低,钢液流动性变差,薄壁处还未充满便已凝住,缩松更易出现。浇注速度偏快,钢液在型腔里翻动剧烈,卷入气体;偏慢,先进去的钢液凝住,补缩通道被堵。
浇冒口与补缩通道。 冒口用来存住钢液,在件体收缩时持续补入。冒口偏小或位置偏离热节,补缩就够不到;浇道与冒口之间的通道偏细或过早凝住,钢液补不进去。冒口要与件体的凝固次序配合,让离冒口远的部位先凝固、冒口处后凝固。
合金成分与凝固区间。 凝固温度区间偏宽时,枝晶之间容易形成封闭的液池,钢液补不进去,留下分散的缩松。碳、硫、磷与合金元素的含量偏高或偏低,都会牵动这个区间。
壳型温度与排气。 壳型焙烧温度偏低,浇注时型腔吸热,钢液温度下降偏快;型温偏高,凝速又慢。壳型透气性差,型腔里的气体排不出去,背压挡住钢液补缩;排气通道若被堵,气体只能往钢液里挤。
熔炼与含气。 钢液脱氧不净,或者浇包与炉衬受潮,氧与氢的带入量增加。凝固时气体析出,与收缩形成的孔洞混同。炉料夹带锈蚀与油污,同样会带入气体。
热节与壁厚。 壁厚偏大处、壁与壁交汇的转角处,属于凝速偏慢的热节,缩孔容易聚拢。壁厚差偏大时,厚处与薄处的凝固时间拉开,浇注系统难以兼顾。件形设计时把壁厚尽量做得平顺,热节处用冷铁或补贴调节凝速。
排查的次序。 先看缺陷的形态与位置:孔洞聚拢且偏大,多与冒口补缩相关;分散且细小,多与材质、含气或凝速相关。再看浇注温度与速度,接着看浇冒口与浇道通道,然后看合金成分与壳型温度、透气,末尾看炉料与浇包状态。改动宜逐项来,改完留出试浇,把温度、速度与探伤结果记下来比对。
缩孔与缩松很少由某处直接引起。把浇注、浇冒口、材质与壳型连起来看,方向才清楚。
上一条: 无